
 English
 Español
 Deutsch
 عربى
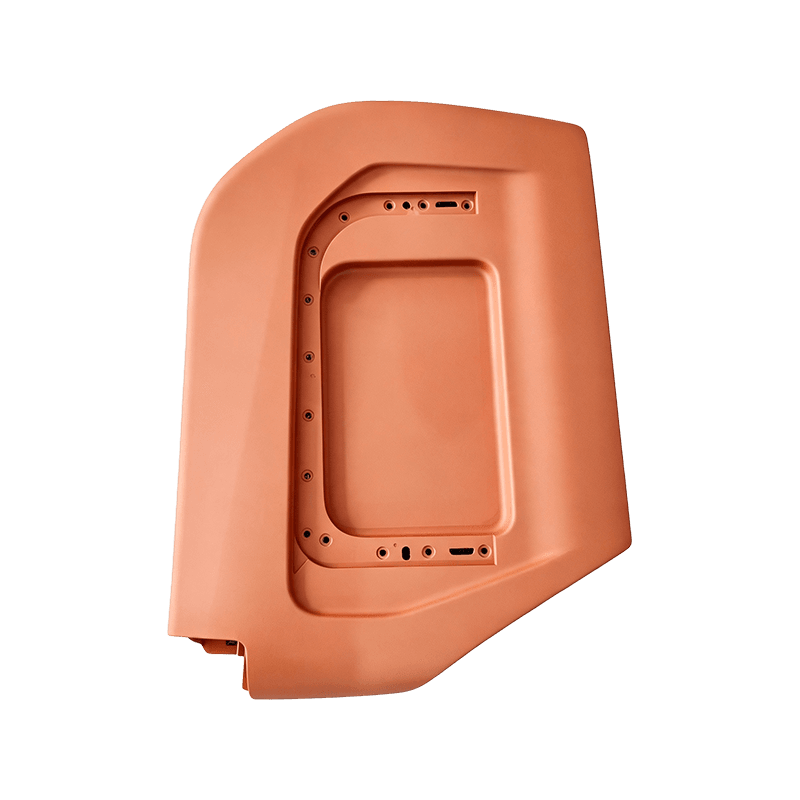
El control de la deformación comienza antes de la construcción del molde. Para cubiertas y paneles de plástico de gran tamaño, el diseño, la resina, la herramienta, el proceso de moldeo y las condiciones de manipulación deben soportar los mismos requisitos de forma y ensamblaje acordados.
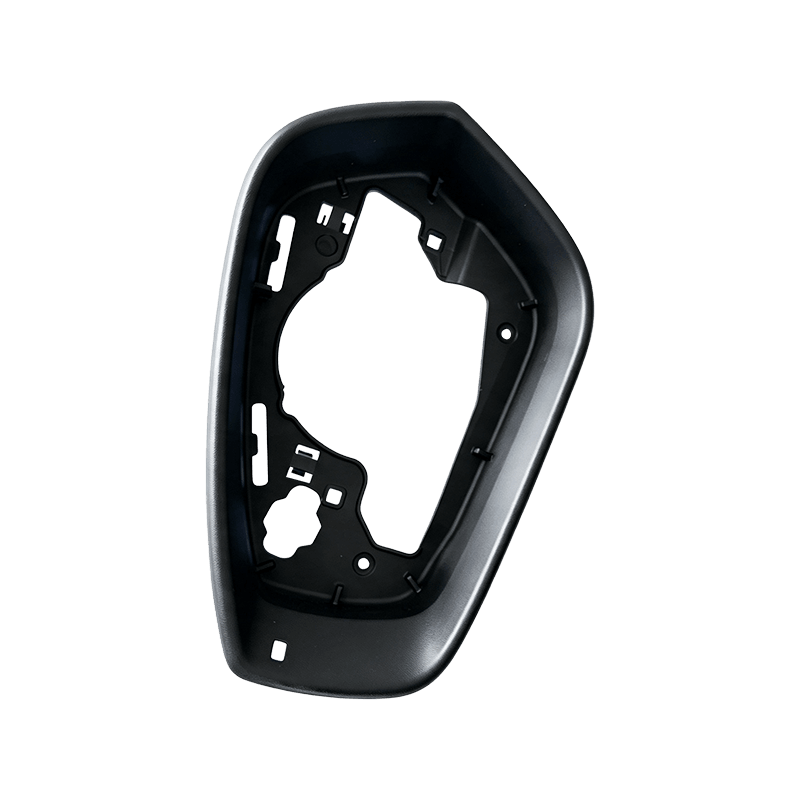
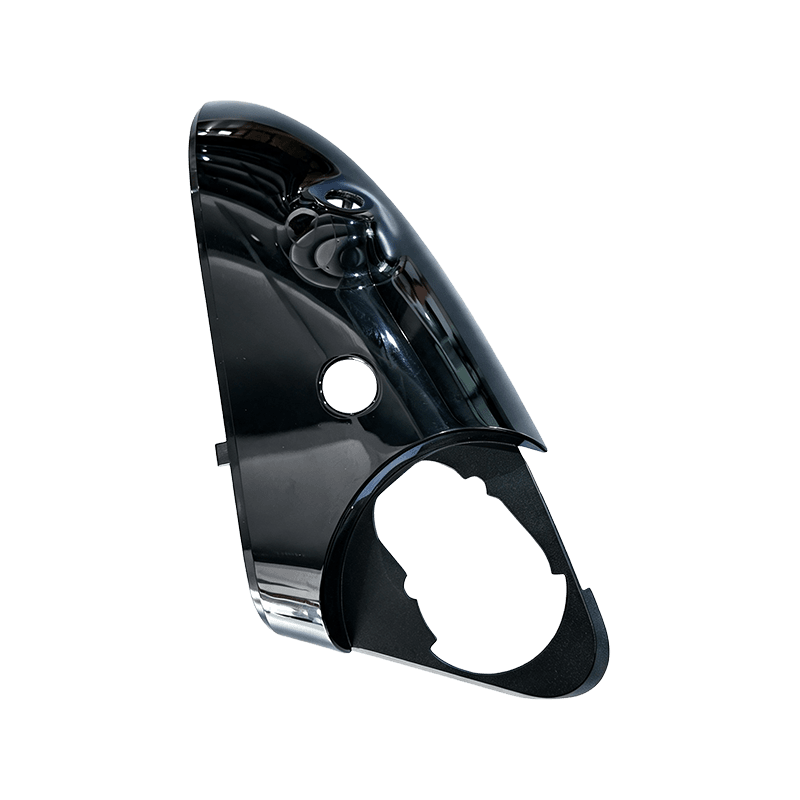
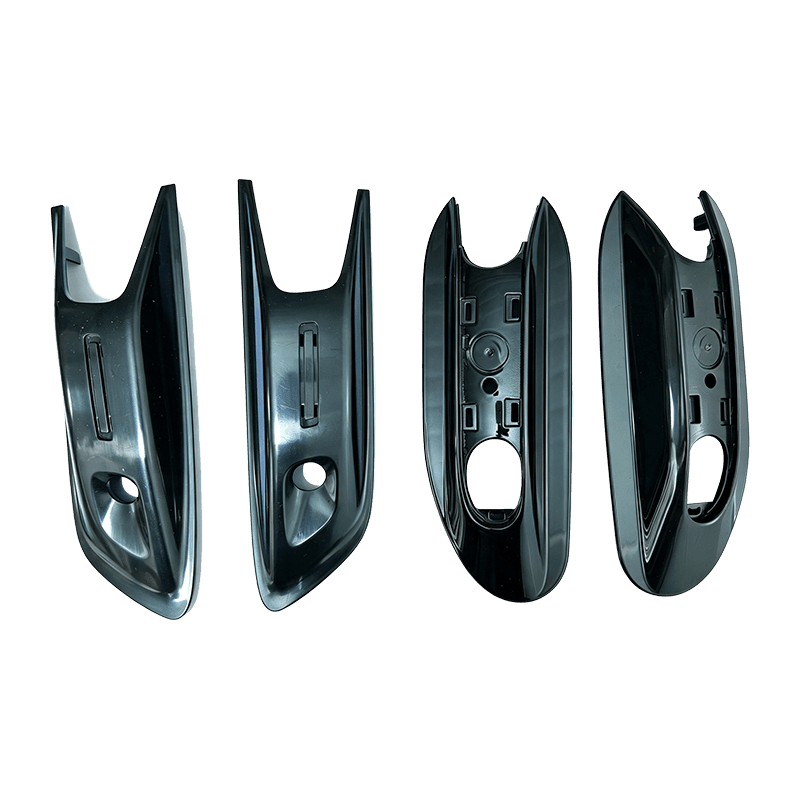
Un panel moldeado puede parecer aceptable cuando sale de la máquina pero mostrar un borde desigual durante el montaje. Una cubierta puede asentarse correctamente en un punto de montaje mientras se levanta en otro. En el caso de molduras de automóviles, paneles de motocicletas y carcasas de equipos, estas desviaciones pueden afectar tanto la apariencia como el funcionamiento.
Resolver el problema requiere más que ajustar la configuración de la máquina. Los compradores y fabricantes deben definir el defecto de forma coherente, examinar sus causas probables y validar las mejoras en condiciones representativas.
1. Comprenda por qué las cubiertas grandes revelan variaciones de forma
La deformación es una desviación de la forma prevista, como arquear, torcer o levantar bordes. En una superficie amplia o en un borde de acoplamiento largo, incluso un cambio modesto en la curvatura puede resultar perceptible durante la instalación.
La preocupación práctica depende de la aplicación. Un panel decorativo puede juzgarse por el espacio alrededor de su perímetro, mientras que la cubierta de un equipo puede depender de la alineación del montaje y el espacio libre alrededor de los componentes internos.
Describa la falla real en lugar de informar solo que la pieza está deformada. Las fotografías, los lugares de medición marcados y una ilustración de montaje ayudan al proveedor a investigar un problema específico en lugar de una impresión visual indefinida.
2. Definir condiciones aceptables de forma y medición
Identifique la planicidad, el perfil o el espacio de montaje requerido utilizando los requisitos de dibujo adecuados. Un panel curvo debe seguir el contorno previsto; no debe evaluarse en función de una expectativa inexplicable de ser plano.
Marque los puntos de referencia, los puntos de montaje y los bordes visibles críticos. Acordar si las medidas se aplican a la parte libre, a un elemento definido o al conjunto instalado. Registre las posiciones de soporte y las condiciones de sujeción para que ambas partes evalúen el componente de manera consistente.
Especifique también cuándo se toman las medidas después del moldeado y cualquier requisito de acondicionamiento relevante. Comparar una muestra caliente inmediatamente después de la expulsión con una muestra almacenada puede confundir la investigación. La aceptación debe reflejar una condición de entrega o uso acordada.
3. Revisar la distribución de las paredes y el equilibrio estructural
Comience la revisión del diseño con transiciones de muros, regiones locales gruesas, nervaduras, protuberancias y estructuras perimetrales. Las secciones desiguales pueden crear diferentes comportamientos de enfriamiento y contracción en todo el componente.
Evalúe si las características de refuerzo proporcionan la rigidez requerida sin concentrar material innecesariamente. Una disposición de nervaduras pesadas en un lado de un panel ancho puede introducir un riesgo diferente al de una disposición más equilibrada.
No agregue espesor en todas partes como remedio predeterminado. Revise juntos la rigidez, el peso, la calidad de la superficie y la moldeabilidad. Cuando se proponga un cambio, verifique su efecto en las funciones adyacentes y los componentes coincidentes antes de publicar el diseño revisado.
4. Seleccione la resina para la aplicación completa
Utilice el grado de resina específico, no simplemente la familia de polímeros, al revisar el comportamiento dimensional. Considere los datos del material del proveedor junto con los requisitos de temperatura de funcionamiento, rigidez, impacto y apariencia.
El refuerzo puede cambiar tanto el comportamiento de rigidez como de contracción. En las calidades rellenas de fibra, la orientación puede producir una contracción diferente en diferentes direcciones. Por lo tanto, un material más rígido no proporciona automáticamente un componente menos alabeado.
Siga los requisitos de preparación del grado y considere los cambios dimensionales relacionados con la humedad cuando sea relevante. Si el material o el nivel de refuerzo cambia, revise las implicaciones para las herramientas, el procesamiento y la validación. Un sustituto aparentemente equivalente no debería heredar la aprobación dimensional sin una evaluación.
5. Evalúe las compuertas, el enfriamiento y la expulsión antes de construir la herramienta
La revisión del molde debe conectar el llenado, el empaque, la eliminación de calor y la liberación de piezas. La ubicación de la compuerta afecta las rutas de flujo y, en el caso de materiales reforzados, la orientación. Las disposiciones de refrigeración necesitan especial atención en zonas gruesas, estructuras profundas y áreas de difícil acceso.
Revise tanto las mitades del molde como las secciones locales en lugar de asumir que una configuración adecuada del refrigerante garantiza una temperatura uniforme en la superficie del molde. Incluya en la discusión la expulsión planificada y la disposición de apoyo.
La simulación puede comparar los diseños de puertas propuestos, las condiciones de enfriamiento y la deformación prevista. Trate los resultados como evidencia de ingeniería con insumos y suposiciones materiales declarados. Compare las predicciones con los resultados de las pruebas antes de confiar en ellas para la aceptación final.
6. Establecer una ventana de proceso de moldeo repetible
Durante las pruebas, registre las condiciones de preparación, llenado, empaque y enfriamiento del material junto con el resultado medido. Compruebe si la distorsión se repite de forma consistente o varía entre muestras. Esa distinción ayuda a determinar el siguiente paso de la investigación.
Utilice un plan de prueba estructurado en lugar de cambiar varias condiciones no relacionadas sin un registro. Mantenga consistentes el método de medición y el acondicionamiento de la muestra y evalúe si persiste una mejora en partes consecutivas.
Revise la calidad completa de la pieza después de cada cambio significativo. Una condición que mejora un borde pero crea rebabas, defectos superficiales o problemas dimensionales en otros lugares no es una solución completa. La liberación de producción debe depender de un rango de proceso viable, no de una muestra aceptable aislada.
7. Compruebe qué sucede después de que se abre el molde
La liberación de piezas y el tratamiento posterior pertenecen a la investigación. Un componente retirado antes de que tenga suficiente rigidez puede deformarse, particularmente si las cargas de expulsión o manipulación están concentradas.
Observe cómo se retira, traslada y coloca el panel. Compruebe si los bordes no apoyados, las cargas apiladas o los puntos de contacto cambian su forma. Una comparación controlada entre muestras manipuladas normalmente y muestras respaldadas individualmente puede ayudar a aislar una contribución de manipulación.
Para piezas pintadas, compare la forma antes y después del recorrido de acabado. Revise las condiciones de curado, accesorios y enfriamiento después del acabado. Luego inspeccione los arreglos de embalaje y almacenamiento para que un componente moldeado satisfactorio no se deforme durante operaciones posteriores.
8. Validar mejoras frente al montaje real
Utilice componentes coincidentes representativos o un dispositivo de inspección acordado para verificar las ubicaciones importantes: puntos de montaje, bordes largos, espacios y espacios libres visibles. Mantenga rastreable la revisión del componente, el material y el estado de acabado.
La inspección del conjunto debe complementar las mediciones de las piezas individuales. Cuando se pretenda fijación normal para ubicar una cubierta flexible, definir el método de instalación permitido. La fuerza excesiva o la distorsión de las partes circundantes no deben convertirse en una práctica de aceptación informal.
Para alcanzar el alcance de validación acordado, compare muestras entre series de producción y condiciones ambientales relevantes. Registre los resultados antes y después de la acción correctiva, identifique las limitaciones restantes y obtenga la aprobación según los requisitos definidos.
Si se necesita un accesorio, una operación secundaria o un método de empaque modificado para mantener la aceptación, documentarlo en el alcance de producción. Los compradores deben comprender cualquier efecto sobre el costo, la capacidad, la inspección y la entrega antes de aprobar la solución.
Una lista de verificación práctica para la revisión de deformaciones
| Etapa de revisión | Que confirmar |
|---|---|
| Requisitos del producto | Contorno previsto, puntos de referencia críticos, desviación permitida y condición de medición |
| Diseño de piezas | Transiciones de muros, nervaduras, salientes, regiones gruesas y equilibrio estructural |
| Materiales | Grado aprobado, comportamiento de contracción, necesidades de refuerzo y acondicionamiento. |
| Diseño de moldes | Diseño de puerta, refrigeración local, funciones de liberación y soporte de expulsión |
| Ensayos de moldeo | Condiciones registradas, mediciones repetidas y efectos sobre otros defectos. |
| Operaciones aguas abajo | Manipulación, pintura, soporte, apilado y almacenamiento. |
| Validación final | Controles representativos de montaje, protección del embalaje y aprobación de liberación. |
Revise el riesgo de deformación antes de comprometerse con las herramientas
Proporcione el modelo de pieza grande junto con la información de acoplamiento, los requisitos de forma clave y las condiciones de funcionamiento previstas en la etapa de consulta. Solicite al proveedor que identifique áreas de riesgo probables y proponga un plan de validación antes de la construcción de la herramienta.
Kaidi combina fabricación de moldes, moldeo por inyección, pintura de superficies y soporte de ensamblaje para componentes plásticos personalizados. Para cubiertas y paneles, revisar estas etapas juntas ayuda a definir el alcance de la investigación y la inspección a lo largo de la ruta de fabricación.
Comparta los dibujos disponibles y las referencias de ensamblaje con anticipación. Las condiciones de aceptación claras y una revisión documentada brindan tanto al comprador como al fabricante una base más sólida para evaluar muestras y aprobar la producción repetible.