
 English
 Español
 Deutsch
 عربى
Un código de color es un punto de partida, no una especificación completa para un componente de plástico pintado. Antes de la producción, los compradores deben definir juntos el sustrato, la apariencia de la superficie, los límites del recubrimiento, los requisitos de rendimiento y el método de aprobación.
Dos cubiertas de plástico pueden tener la misma referencia de color pero verse diferentes cuando se instalan una al lado de la otra. Uno puede parecer más brillante, mostrar una textura diferente o revelar una cobertura desigual alrededor de un borde. Una muestra que parece aceptable sobre un escritorio también puede verse diferente bajo la iluminación utilizada para la inspección final.
Para molduras de automóviles, paneles de motocicletas, carcasas de robots y componentes de electrodomésticos, estas diferencias pueden afectar la aceptación del producto. Los requisitos claros ayudan a los equipos de compras, moldeado, pintura y calidad a trabajar para lograr el mismo estándar de piezas terminadas.
1. Decida si la pieza necesita color moldeado o pintura
Comience con el resultado requerido. El color moldeado puede satisfacer las necesidades de algunas piezas, mientras que otras requieren un acabado pintado para una apariencia o rendimiento de superficie particular. Ninguna ruta es automáticamente la mejor opción para cada aplicación.
Informe al proveedor si el requisito cubre pintura general, superficies seleccionadas o colores múltiples. Incluya cualquier efecto suave al tacto, metálico u otro efecto especial previsto como requisito para la evaluación en lugar de asumir que es parte de un acabado estándar.
Revise la ruta en comparación con el entorno operativo, el volumen de producción y el objetivo de costos. Cuando se acepten alternativas, solicite propuestas separadas con muestras representativas y supuestos claramente establecidos.
2. Confirme la compatibilidad de la resina y el recubrimiento
Especifique el grado de resina, el refuerzo y cualquier restricción sobre los cambios de material. Identificar solo ABS, PC o PP no establece que un sistema de pintura y un método de preparación en particular funcionarán en la pieza moldeada real.
El fabricante debe revisar juntos el sustrato, la preparación de la superficie, el sistema de recubrimiento y las condiciones de curado. Los agentes desmoldantes, la manipulación de la contaminación y la condición de la superficie moldeada pueden afectar el acabado posterior. La limpieza o tratamiento debe ser adecuado tanto para la resina como para el revestimiento.
Cuando se utiliza calor durante el curado, evalúe la capacidad de la pieza para conservar la forma requerida. Los cambios de material, pintura o preparación deben seguir un proceso de revisión acordado, con revalidación cuando sea necesario.
3. Especifique el color, el brillo y la textura juntos
Proporcione la referencia de color y, cuando sea posible, una muestra de apariencia física aprobada. Las fotografías pueden comunicar una dirección de diseño, pero la iluminación, el procesamiento de las cámaras y las pantallas las hacen poco confiables como única referencia de aceptación final.
Defina el brillo requerido y el método de medición relevante. Explique si la textura proviene de la superficie moldeada, del revestimiento o de su apariencia combinada. Un cambio en la textura puede alterar la impresión visual incluso cuando el color nominal permanece sin cambios.
Para componentes ensamblados juntos, identifique qué superficies deben coordinarse visualmente. Registre la identificación, el estado de aprobación y la revisión de la muestra de referencia, y mantenga las referencias de trabajo en condiciones adecuadas.
4. Marque superficies visibles, límites de revestimiento y áreas de enmascaramiento
Utilice un dibujo o un modelo anotado para distinguir las superficies visibles primarias, las superficies secundarias y las áreas ocultas. Defina los límites del recubrimiento, la cobertura de los bordes y cualquier tratamiento requerido de la superficie posterior.
Marque los orificios, las caras de contacto, los clips y otras características que deben permanecer sin recubrir. Cuando el revestimiento afecte una dimensión funcional, aclarar si el requisito del dibujo se aplica antes o después del acabado. Identifique ubicaciones de contacto aceptables para los accesorios para que no aparezcan marcas de sujeción en un área no deseada.
Revise las puertas, las líneas de separación y las marcas de expulsión antes de aprobar las herramientas. No se debe suponer que la pintura oculta todas las características de la superficie relacionadas con las molduras. Cualquier trabajo preparatorio de acabado debe incluirse explícitamente en el alcance del proyecto.
5. Separar la aceptación cosmética del rendimiento del recubrimiento
Un acabado atractivo no establece la durabilidad del recubrimiento, y un recubrimiento que pasa una prueba de rendimiento aún puede no pasar la inspección visual. Defina ambos grupos de requisitos.
Los criterios cosméticos pueden abordar partículas, corridas, sustrato expuesto, poros, textura desigual y variación local de color o brillo. Relacione los límites de aceptación con la visibilidad de la superficie y el uso previsto, en lugar de aplicar un requisito de “acabado perfecto” inexplicable a toda la pieza.
Los requisitos de rendimiento pueden incluir adherencia, abrasión, resistencia a agentes de limpieza o intemperie, según la aplicación. Especificar el método, condiciones de exposición y criterios de aceptación. Términos como “pintura para automóviles” son insuficientes sin los requisitos del cliente y el alcance de validación aplicables.
6. Acuerde las condiciones de visualización y los métodos de medición
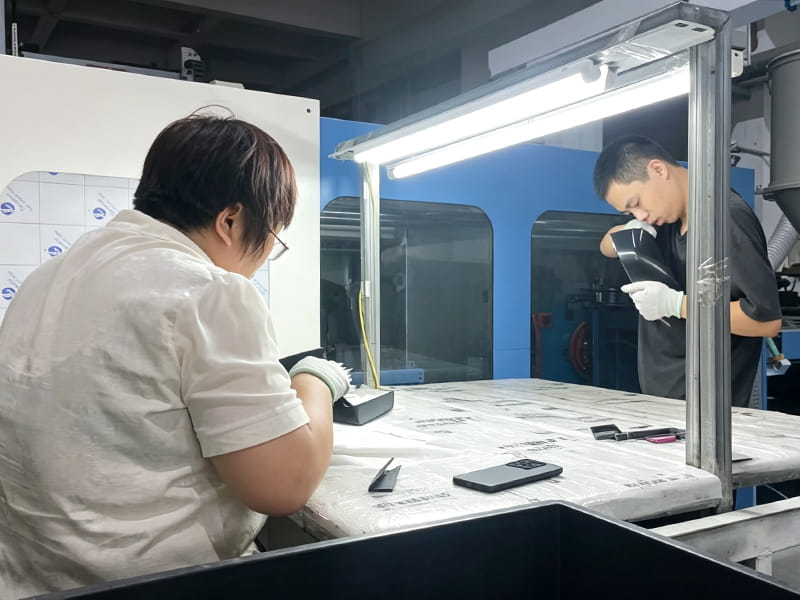
Defina cómo se realizará la inspección visual: iluminación, distancia de visión, ángulo y tiempo de observación. Alinee estas condiciones entre el proveedor y el equipo de inspección receptor para que un envío aceptado no se juzgue frente a una alternativa no declarada.
Cuando se utilicen instrumentos, acordar el método de medición, las ubicaciones adecuadas y la presentación de la muestra. Las áreas curvas, los detalles pequeños, las texturas y los acabados con efectos pueden requerir un enfoque diferente al de las superficies amplias y planas de colores sólidos.
Establezca tolerancias numéricas sólo después de confirmar que el método es adecuado para el acabado. Las muestras de límites aprobadas pueden ayudar a comunicar límites aceptables, pero necesitan una identificación clara y un uso consistente.
7. Aprobar muestras representativas de la entrega final.
Distinga una referencia de apariencia de una muestra de aprobación de producción. Una placa pintada puede establecer un objetivo visual sin demostrar cobertura, enmascaramiento o consistencia en toda la geometría del componente real.
Antes del lanzamiento, revise las piezas fabricadas con el sustrato y la ruta de acabado acordados. Incluya bordes, recovecos y otras áreas difíciles en la evaluación. Verifique juntos los componentes relacionados cuando el producto terminado dependa de su coordinación visual.
Registre la revisión de la muestra, el sistema de recubrimiento, los resultados de inspección relevantes y la responsabilidad de aprobación. Aclare qué cambios requieren una nueva revisión. Una resina diferente, una formulación de pintura o un cambio significativo en el proceso no deberían heredar silenciosamente la aprobación de una muestra anterior.
Acuerde cómo se conservarán y distribuirán las muestras aprobadas entre el comprador y el proveedor. Si se utilizan conjuntos de referencia separados, confirme que representan la misma apariencia aceptada. Reemplace las muestras de trabajo dañadas o deterioradas mediante un proceso de aprobación controlado en lugar de permitir que una referencia inadecuada influya en decisiones de producción posteriores.
8. Incluir manipulación y embalaje en la especificación.
La calidad de la superficie debe sobrevivir a las operaciones posteriores al pintado. Confirme que las piezas alcancen las condiciones adecuadas de manipulación y embalaje antes de apilarlas, ensamblarlas o encerrarlas en material protector.
Revise los separadores, bolsas, bandejas y superficies de soporte para detectar posibles rayones, marcas o adherencias en las condiciones previstas de almacenamiento y transporte. Es posible que los paneles grandes también necesiten soporte para evitar movimientos y contactos no deseados.
Especifique el etiquetado y la trazabilidad cuando sea necesario y decida si la inspección de la apariencia final se realiza antes del embalaje, después del montaje o en ambas etapas. El embalaje debe proteger el acabado aprobado sin introducir nuevos problemas superficiales.
Una lista de verificación de especificaciones de pintura de preproducción
| Área de especificación | Información para confirmar |
|---|---|
| sustrato | Grado de resina, refuerzo, sustituciones permitidas y requisitos de preparación. |
| Finalizando ruta | Color moldeado, pintura total o parcial y cualquier efecto especial. |
| Objetivo de apariencia | Color, brillo, textura y muestras de referencia identificadas. |
| Cobertura de recubrimiento | Zonas visibles, límites, cobertura de bordes, enmascaramiento y contactos de accesorios. |
| Rendimiento | Pruebas aplicables, condiciones de exposición y criterios de aceptación. |
| Inspección | Condiciones de visualización, métodos de instrumentos y muestras límite aprobadas. |
| Aprobación de muestra | Condición de pieza representativa, revisión, responsabilidades y revisión de cambios. |
| Protección de entrega | Condiciones de manipulación, contacto con el embalaje, separación e inspección final. |
Revise el moldeado y la pintura como un solo proyecto de fabricación
Los requisitos de apariencia son más útiles cuando llegan al equipo de fabricación antes de que se tomen decisiones sobre herramientas y materiales. La selección de la resina, el estado de la superficie del molde, la calidad del moldeo y las opciones de acabado contribuyen al componente entregado.
Kaidi combina fabricación de moldes, moldeo por inyección, pintura de superficies y soporte de montaje. Para proyectos que utilizan estos servicios, una especificación compartida ayuda a conectar el acabado requerido con la geometría de la pieza, el plan de producción y el proceso de inspección.
Proporcione los dibujos disponibles, referencias de apariencia, condiciones de operación y cantidades esperadas en la etapa de consulta. Cuando los requisitos permanezcan abiertos, enumérelos para su revisión y solicite una propuesta clara para el muestreo y la validación antes de la aprobación de la producción.